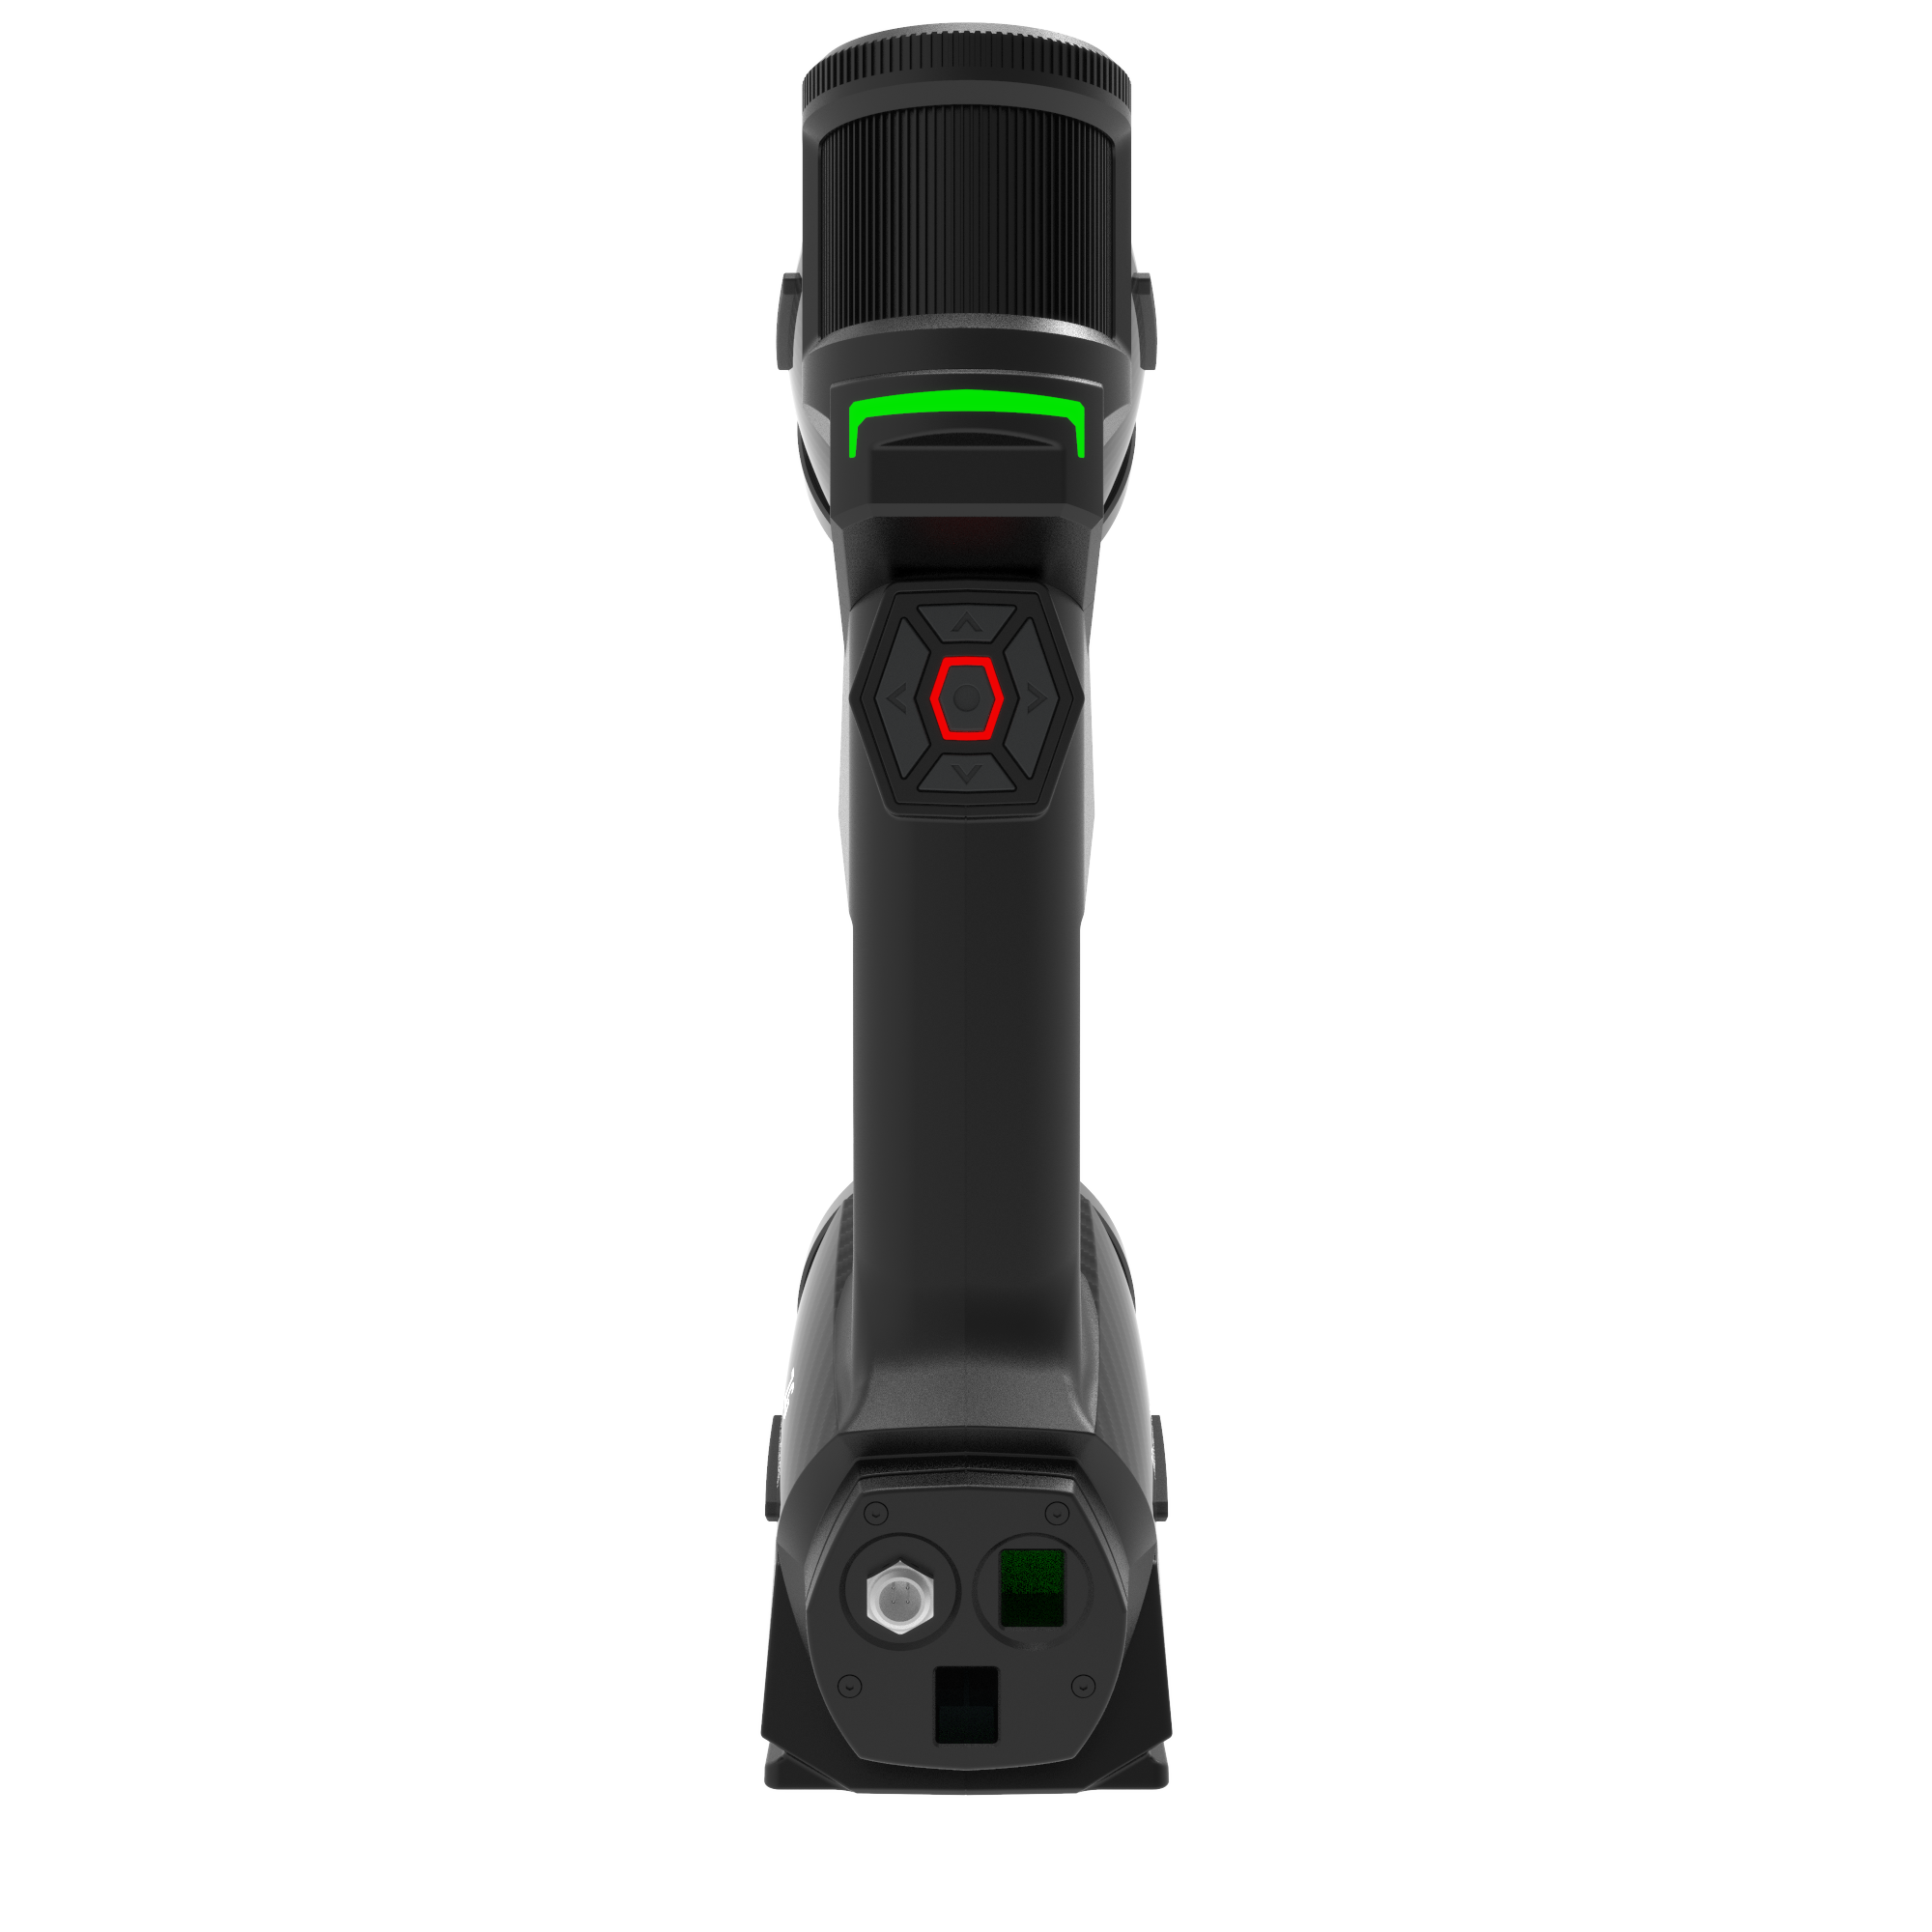
Medir maquinaria pesada como carcasas de turbinas, bloques de motores marítimos y equipos de minería tradicionalmente requiere horas de trabajo de preparación o restricciones en la línea de visión. Los fabricantes pierden un valioso tiempo de producción simplemente preparando piezas masivas para su inspección. El escaneo 3D convencional se basa en la aplicación de cientos de objetivos reflectantes o en el mantenimiento de una línea de visión ininterrumpida con un rastreador óptico externo. En entornos industriales, ambos métodos introducen graves cuellos de botella, intensas demandas de mano de obra y graves tiempos de inactividad operativa.
La metrología avanzada se ha desplazado recientemente hacia el escáner láser 3D sin rastreadores ni marcadores . Al combinar la fotogrametría global y el escaneo láser localizado, los equipos de control de calidad ahora pueden evaluar geometrías masivas y complejas directamente en la planta de fabricación. Aprenderá cómo esta tecnología híbrida elimina el tiempo de preparación sin comprometer la precisión volumétrica, lo que permite inspecciones ágiles y altamente precisas.
Conclusiones clave
Eficiencia sin preparación: la eliminación de objetivos y configuraciones de seguimiento externo reduce el tiempo de preparación de la inspección hasta en un 80 % en maquinaria de gran escala.
Resiliencia del taller: los sistemas sin marcadores capturan datos dinámicamente y no se ven afectados por las vibraciones del taller o los bloqueos de la línea de visión.
Tecnología de seguimiento híbrida: un escáner láser 3D con fotogrametría incorporada independiente establece su propio sistema de coordenadas espaciales, lo que permite mediciones de alta precisión en grandes volúmenes (hasta varios metros) sin acumular errores de alineación.
Mandato de evaluación: los compradores deben comparar estos sistemas utilizando métricas de precisión volumétrica estandarizadas (por ejemplo, VDI/VDE 2634) en su taller real, en lugar de depender únicamente de hojas de especificaciones de condiciones óptimas.
El verdadero costo del seguimiento tradicional en la fabricación pesada
Los equipos de metrología tradicionales imponen enormes exigencias a su personal incluso antes de que comience el escaneo. La aplicación de objetivos de referencia a piezas fundidas de gran tamaño o estructuras soldadas crea un enorme cuello de botella manual. Los operadores deben limpiar la superficie industrial, colocar minuciosamente cientos de pegatinas reflectantes a intervalos específicos y verificar su colocación. Después del escaneo, deben despegar estos objetivos y usar solventes químicos para eliminar los residuos de adhesivo. Este tedioso proceso consume horas. Cuando se trata de una pluma de excavadora de ocho metros o de un enorme centro de turbina eólica, se pierde un turno entero sólo en preparación y limpieza.
Los rastreadores ópticos introducen una restricción completamente diferente conocida como limitación de la línea de visión. Las unidades de seguimiento externas deben mantener contacto visual directo con el escáner de mano. La maquinaria pesada suele presentar cavidades profundas, socavaduras pronunciadas o componentes internos complejos. Cuando se llega al interior de la carcasa de una turbina, el rastreador pierde de vista el escáner. Los operadores deben detener el proceso, reposicionar con cuidado el pesado rastreador montado en un trípode y recalibrar el sistema. Estas interrupciones interrumpen gravemente el flujo de trabajo de inspección y multiplican el tiempo total necesario para capturar un solo activo.
Los suelos de fabricación industrial también albergan vulnerabilidades ambientales. Las configuraciones de seguimiento externo tradicionales requieren una estabilidad rígida. Si pasa un montacargas cercano, las vibraciones del suelo pueden descalibrar el rastreador externo. Las fluctuaciones de temperatura en una instalación enorme también pueden provocar microexpansiones en los soportes de seguimiento. Los equipos deben esperar el equilibrio térmico o realizar recalibraciones constantemente. Estos estrictos requisitos medioambientales simplemente no se alinean con la realidad caótica y dinámica de las plantas de fabricación pesada activas.
Cómo funciona un escáner láser 3D sin rastreadores ni marcadores
La metrología moderna evita por completo los dispositivos de seguimiento externos mediante el posicionamiento algorítmico. Los dispositivos portátiles aprovechan la localización y mapeo simultáneos (SLAM) avanzados combinados con el seguimiento de características geométricas. El software del escáner identifica características geométricas únicas en el objeto mismo, como bordes, curvas y agujeros para pernos. Utiliza estas funciones como anclas digitales. A medida que mueve el dispositivo, el software compara continuamente los datos en vivo con estos patrones reconocidos. Este proceso elimina la necesidad de una cámara externa o pegatinas físicas para indicarle al escáner dónde se encuentra en el espacio 3D.
Para medir con precisión maquinaria masiva, los fabricantes confían en un escáner láser 3D con fotogrametría incorporada independiente . Los sistemas SLAM puros pueden sufrir 'deriva', donde se acumulan pequeños errores de alineación en largas distancias. La fotogrametría incorporada resuelve este problema al capturar instantáneamente un marco de referencia global a gran escala. El dispositivo toma una serie de imágenes de gran angular para construir un esqueleto volumétrico de alta precisión de todo el objeto. Luego, la unidad de escaneo láser compara sus datos de superficie localizados con este mapa global interno. Este enfoque híbrido bloquea firmemente los detalles finos en sus coordenadas espaciales correctas, evitando por completo la deriva acumulada.
Esta arquitectura interna permite referencias dinámicas durante la operación. En las configuraciones tradicionales, si la pieza se mueve aunque sea un milímetro, los datos escaneados se corrompen. Debido a que un escáner sin marcadores se basa en la propia geometría del objeto y su mapa de fotogrametría interno, mantiene la orientación espacial de forma dinámica. Si un operador de grúa mueve ligeramente la maquinaria pesada o si el piso del taller vibra mucho, el software lo compensa instantáneamente. El marco de referencia digital se mueve junto con la parte física, lo que le permite escanear datos continuos e impecables sin sujeción rígida.
Validación de la precisión volumétrica en activos a gran escala
Los profesionales de control de calidad suelen confundir la resolución localizada con la precisión volumétrica. La resolución define el detalle de superficie más pequeño que un escáner puede capturar, como un pequeño rasguño en una brida mecanizada. La precisión volumétrica mide qué tan perfectamente el escáner mantiene la precisión dimensional a lo largo de una gran distancia. Se podría capturar un escaneo de altísima resolución de la hélice de un barco de cinco metros, pero si la precisión volumétrica es deficiente, el software podría deformar digitalmente las palas de la hélice. Comprender esta distinción le garantiza evaluar el equipo en función de su precisión a nivel macro.
Tabla: Resolución localizada frente a precisión volumétrica
Métrico
Definición
Impacto principal en la maquinaria pesada
Rango de medición común
Resolución localizada
La densidad de puntos capturados dentro de un área localizada específica.
Captura de defectos superficiales finos, texturas y diámetros de orificios pequeños.
0,01 mm a 0,1 mm
Precisión volumétrica
La precisión dimensional mantenida en todo el volumen del objeto.
Garantizar la alineación del ensamblaje a gran escala, las superficies paralelas y la variación general de CAD.
0,02 mm + 0,015 mm/m
Debe evaluar su equipo de metrología según los estrictos estándares de la industria. Depender únicamente de especificaciones de marketing conduce a resultados inexactos en el taller. Busque dispositivos certificados según las normas de laboratorio ISO 17025. Más importante aún, exija datos de rendimiento probados según el estándar VDI/VDE 2634 Parte 3. Este riguroso marco de ingeniería alemán prueba específicamente sistemas de medición óptica 3D utilizando artefactos calibrados en múltiples longitudes y ángulos. Los equipos que cumplen con este estándar brindan confianza verificable al inspeccionar activos críticos multimillonarios.
Naturalmente, los ingenieros expresan escepticismo respecto del escaneo sin marcadores en geometrías sin rasgos característicos. Si escanea un cilindro pulido de cinco metros perfectamente liso, los algoritmos SLAM luchan por encontrar características geométricas únicas para rastrear. De manera transparente, las superficies extremadamente repetitivas o completamente planas aún pueden requerir una dispersión de características de referencia. Sin embargo, los sistemas híbridos lo mitigan activamente. La fotogrametría incorporada salva grandes espacios sin rasgos distintivos al anclar los datos a los bordes estructurales de la pieza. Rara vez es necesario cubrir todo el objeto con objetivos; aplicar solo un puñado en puntos de transición clave le da al algoritmo todo lo que necesita.
Criterios de compra básicos para un escáner láser 3D de alta resolución
La adaptabilidad del material determina si un escáner pertenece a una planta de fabricación real. La maquinaria pesada abarca desde hierro forjado muy oscuro hasta aleaciones aeroespaciales mecanizadas altamente reflectantes. Los escáneres tradicionales fallan en estas superficies, lo que obliga a los operadores a cubrir las piezas con un spray opacante. Este spray altera la precisión dimensional y requiere una limpieza exhaustiva posterior. Los equipos modernos utilizan tecnología de láser azul optimizada y algoritmos de exposición inteligentes para medir directamente superficies brillantes o negras. La evaluación de esta adaptabilidad garantiza que se preserve la integridad de la pieza y, al mismo tiempo, se ahorren horas de preparación.
La potencia de procesamiento del software y la interoperabilidad representan otro factor de compra crítico. La captura de maquinaria masiva genera enormes cantidades de datos de nubes de puntos. Necesita un software nativo capaz de manejar esto sin bloquear su estación de trabajo. Al invertir en un escáner láser 3D de alta resolución , examine cuidadosamente la rapidez con la que genera el modelo de polígono de malla. Más allá del procesamiento nativo, compruebe la interoperabilidad perfecta. El software del escáner debe exportar fácilmente archivos STL o IGES limpios directamente a plataformas de inspección estándar de la industria como PolyWorks o Geomagic Control X para una comparación automatizada de CAD a pieza.
Capacidad de superficie reflectante: Verifique que el escáner pueda capturar metales mecanizados no pulverizados.
Rendimiento de material oscuro: garantice una captura clara de datos en hierro fundido y fibra de carbono.
Velocidad de generación de malla: pruebe la velocidad de renderizado del software en archivos que superen los 10 gigabytes.
Interoperabilidad del software: confirme la compatibilidad directa con complementos para los principales software de inspección de GD&T.
La ergonomía y la portabilidad a menudo dictan el éxito real de su programa de metrología. No es fácil mover maquinaria pesada a una sala de máquinas de medición por coordenadas (MMC) con temperatura controlada. Debe llevar el escáner a celdas de soldadura estrechas, en lo alto de andamios o en el interior de bloques de motores marítimos. Evalúe el peso físico del escáner para evitar la fatiga del operador durante turnos largos. Evalúe la duración de la batería y si puede intercambiar fuentes de energía en caliente sin perder datos escaneados. Un espacio operativo compacto permite a su equipo maniobrar eficazmente en espacios industriales muy reducidos.
Riesgos de implementación y mejores prácticas de implementación
La transición a la metrología avanzada requiere una formación proactiva de los operadores. Quitar la carga de pegatinas y trípodes hace que el escaneo sea físicamente más fácil, pero los operadores aún deben comprender la ciencia subyacente. Necesitan capacitación sobre técnicas de escaneo óptimas para garantizar la integridad absoluta de los datos. Si mantienen el escáner demasiado lejos, la precisión disminuye. Si escanean en ángulos oblicuos extremos, el láser refleja mal. Un entrenamiento adecuado inculca un movimiento constante y amplio. Los operadores aprenden cómo construir continuamente la malla mientras monitorean la retroalimentación del software en tiempo real para evitar perder datos geométricos críticos.
La infraestructura de gestión de datos plantea un riesgo oculto importante. Los escaneos de alta resolución de una pala completa de una turbina eólica generan inmensos archivos digitales. La mayoría de las computadoras portátiles de ingeniería estándar fallarán al intentar procesar estas mallas. Debe actualizar la potencia informática de su estación de trabajo, específicamente invirtiendo en GPU de alta gama y RAM sustancial. Además, establezca protocolos sólidos de almacenamiento en red. Archivar estos archivos de control de calidad para el cumplimiento requiere velocidades rápidas de red local y almacenamiento de servidor escalable para evitar cuellos de botella de datos en su departamento de TI.
Realice una auditoría ambiental: determine los espacios más reducidos y las condiciones de iluminación donde se realizarán las inspecciones.
Actualice el procesamiento de hardware: adquiera estaciones de trabajo con tarjetas gráficas de nivel profesional y al menos 64 GB de RAM.
Establezca protocolos de nomenclatura de archivos: cree una convención de nomenclatura estandarizada para archivar conjuntos de datos de nubes de puntos masivos.
Exija una prueba de concepto in situ: obligue al proveedor a probar el equipo en su planta real, no en un laboratorio.
Exija siempre una prueba de concepto (PoC) in situ antes de la adquisición. A los proveedores de metrología les encanta exhibir sus equipos en perfectos artefactos de color gris mate en salas de exposición con clima controlado. Los entornos de fabricación reales presentan polvo, poca iluminación y suelos que vibran. Invite al proveedor a sus instalaciones. Pídales que escaneen su maquinaria pesada más compleja, altamente reflectante o de difícil acceso. Deben demostrar la capacidad del escáner en su entorno de trabajo real. Esta prueba de referencia proporciona la única validación verdadera de la velocidad, precisión y viabilidad operativa del escáner.
Conclusión
La transición a un flujo de trabajo sin marcadores transforma fundamentalmente la forma en que las instalaciones de fabricación manejan el control de calidad. Al eliminar la tediosa aplicación de objetivos y eliminar las limitaciones de la línea de visión, se reduce drásticamente el tiempo de inactividad de la máquina. Los equipos de ingeniería capturan datos estructurales complejos de forma dinámica, evitando los cuellos de botella de los rastreadores ópticos externos. Este enfoque convierte una tarea de inspección de varias horas en una operación rápida y altamente precisa.
Equilibrar la usabilidad en el taller con la precisión volumétrica sigue siendo el factor más importante en su estrategia de metrología. Los equipos con fotogrametría incorporada abordan específicamente los problemas de deriva que se encuentran en los sistemas sin marcadores más antiguos. Obtendrá libertad de movimiento sin sacrificar las estrechas tolerancias necesarias para el montaje de maquinaria pesada de varios metros.
Tome medidas inmediatas auditando sus cuellos de botella de inspección actuales. Calcule las horas que su equipo pierde aplicando objetivos o reposicionando trípodes. Comuníquese con un especialista en metrología para programar una consulta técnica. Exija una rigurosa prueba comparativa in situ para validar el rendimiento del escáner frente a sus tipos de superficie específicos y requisitos de GD&T.
Preguntas frecuentes
P: ¿Puede un escáner sin marcadores medir piezas mecanizadas negras o altamente reflectantes?
R: Sí. La moderna tecnología de láser azul y los algoritmos de exposición optimizados permiten que estos escáneres capturen maquinaria pesada brillante u oscura sin necesidad de tiza o aerosoles opacantes, preservando la integridad de las piezas.
P: ¿Cómo mantiene el escáner la precisión en un componente de turbina eólica de 10 metros?
R: Utilizando un escáner láser 3D con fotogrametría incorporada independiente. El sistema de fotogrametría dispara un "esqueleto" volumétrico de la pieza, mientras los láseres completan los datos de la superficie de alta resolución, evitando la acumulación de errores a lo largo de la distancia.
P: ¿"sin rastreador" significa que no se requiere calibración?
R: No. Si bien no es necesario calibrar la relación entre el escáner y un rastreador óptico externo, la unidad portátil aún requiere una calibración periódica (a menudo un proceso rápido de 1 minuto utilizando una placa de calibración certificada) para mantener la precisión certificada ISO.
P: ¿Se incluye software CAD con estos escáneres de alta resolución?
R: La mayoría de los escáneres industriales incluyen software patentado de adquisición de datos para generar la malla STL/nube de puntos. Sin embargo, la inspección dimensional (GD&T) o la ingeniería inversa generalmente requieren la integración de software de terceros, que debe verificarse durante la fase de adquisición.
Un proveedor de soluciones de escáner 3D profesional