El desgaste no asignado de las herramientas en el moldeo por inyección de plástico genera costos compuestos: rebabas, incumplimiento dimensional y tiempos de inactividad inesperados en la producción. Puede perder rápidamente el control de la estabilidad del proceso cuando los moldes se degradan sin ser vistos. Las tasas de rechazo de piezas aumentan antes de que alguien se dé cuenta de la causa raíz. La metrología tradicional lucha con las complejas superficies de forma libre de los moldes. Las máquinas de medición de coordenadas fijas (CMM) o los medidores manuales requieren sacar la herramienta de la prensa. Interrumpen la planta de fabricación y ofrecen puntos de datos limitados. Sacar la herramienta de servicio crea cuellos de botella de producción inaceptables.
El escaneo 3D permite un mapeo de desgaste rápido y proactivo a través del análisis de desviación de pieza a CAD. Sin embargo, seleccionar el hardware adecuado es fundamental para obtener datos confiables sobre el acero mecanizado. El tipo y la resolución del láser dictan la calidad de los resultados de su inspección. Al adoptar la metrología óptica, los fabricantes convierten un punto ciego en un flujo de trabajo altamente controlado. Aprenderá exactamente cómo aprovechar esta tecnología para monitorear la salud del moho de manera efectiva.
Conclusiones clave
Eficiencia del flujo de trabajo: los mapas de escaneo 3D se desgastan al superponer datos de malla del mundo real en modelos CAD nominales, generando mapas en color 3D intuitivos de la desviación de la superficie.
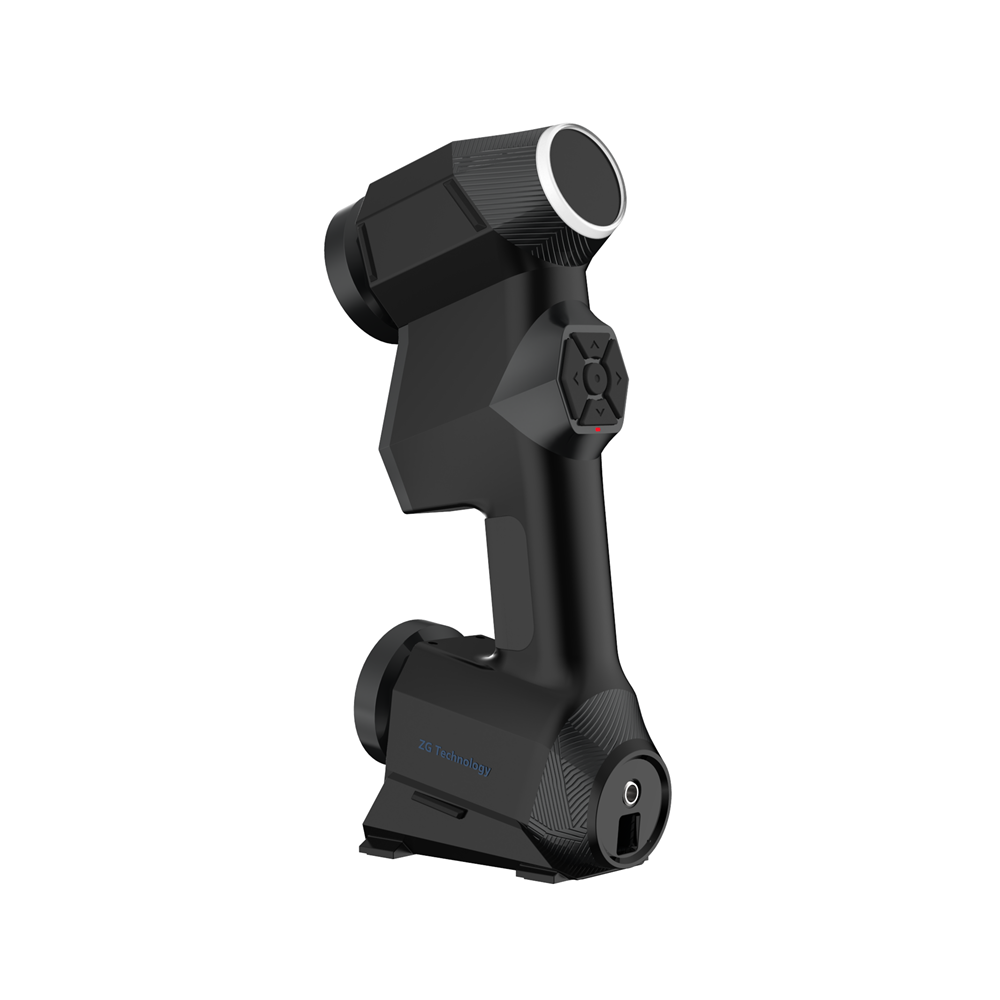
Requisitos de hardware: El acero para herramientas mecanizado y reflectante requiere un escáner 3D láser azul portátil inteligente para capturar datos con precisión sin aplicar aerosoles reveladores degradantes.
Enfoque de la evaluación: los compradores deben sopesar la precisión volumétrica, la resolución de la malla en los bordes afilados (líneas de separación/compuertas) y la compatibilidad del software al seleccionar un escáner 3D para la inspección de moldes..
Realidad de la implementación: el éxito requiere reconocer las limitaciones de la línea de visión en cavidades profundas e invertir en capacitación adecuada en software de inspección.
El costo comercial del desgaste del molde no mapeado
Las resinas abrasivas inevitablemente erosionan los sistemas de compuertas, los ángulos de salida y las líneas de separación. Materiales como el nailon relleno de vidrio actúan como papel de lija bajo altas presiones de inyección. Los ciclos térmicos provocan una fatiga superficial microscópica tras miles de disparos. Fuerzas de sujeción extremas aplastan lentamente las áreas delicadas de cierre. Si no mapea este deterioro gradual, experimentará picos repentinos en las piezas defectuosas. El desgaste no mapeado obliga a los ingenieros de procesos a alterar artificialmente las presiones de inyección. Esta solución temporal eventualmente provoca destellos intensos o tomas cortas. El problema central permanece oculto dentro de la cavidad del molde degradada.
Los métodos de inspección heredados presentan graves limitaciones para las plantas de producción modernas. Las CMM fijas de alta precisión requieren retirar el molde de la producción. Esto crea importantes cuellos de botella en la fabricación. Las CMM capturan puntos de datos discretos mediante sondas táctiles. No pueden mapear fácilmente superficies orgánicas completas o cavidades complejas de forma libre. Terminas con puntos ciegos en tus datos. Alternativamente, la inspección visual y la fundición con resina ofrecen resultados subjetivos. Los técnicos se basan en la sensación física o en conjeturas visuales. Este enfoque no es repetible. Carece por completo de los datos cuantificables necesarios para las rutinas de mantenimiento predictivo.
Una solución de metrología moderna debe cumplir criterios específicos de éxito operativo. El hardware debe ser portátil. Los técnicos deben utilizarlo directamente en el taller o cerca de la prensa. Debe ofrecer una precisión submilimétrica para detectar la pérdida microscópica de material. Además, debe capturar datos completos de toda la superficie. Los puntos de contacto aislados simplemente no proporcionan suficiente contexto para herramientas complejas. Al capturar toda la geometría, los ingenieros pueden detectar patrones de desgaste en cascada.
Comparación de metrología de inspección de moldes
Método de metrología
Densidad de datos
Portabilidad
Tiempo de configuración
Mejor aplicación
MMC fija
Bajo (puntos discretos)
Ninguno (solo laboratorio)
Alto
Tolerancias geométricas absolutas
Visuales / Reparto
Subjetivo
Alto
Bajo
Comprobaciones rápidas de ir/no pasar
Escaneo óptico 3D
Alto (malla de superficie completa)
Alto (piso de taller)
Bajo
Mapeo completo del desgaste
Paso a paso: mapeo de la desviación de la superficie con un escáner 3D
La primera fase requiere una meticulosa adquisición de datos. Empiece por escanear los componentes de la herramienta. El uso de un escáner 3D para la inspección de moldes le permite capturar la geometría física rápidamente. El láser barre la cavidad del molde, el núcleo y los componentes deslizantes desgastados. Las cámaras siguen las deformaciones de la línea láser. El hardware traduce esta retroalimentación óptica en una nube de puntos de alta densidad. El software integrado combina instantáneamente estos puntos en una superficie digital continua. Captura millones de mediciones precisas en minutos.
A continuación, pasa a la alineación y el registro. Importa los datos de escaneo sin procesar a un software de inspección dedicado. Los programas estándar de la industria incluyen Geomagic Control X o PolyWorks. El software superpone la malla escaneada en su archivo CAD nominal original. Normalmente, primero ejecuta una alineación de mejor ajuste para ver la desviación general. Para las herramientas, la alineación basada en datos de referencia suele ser más crítica. El escaneo se alinea utilizando puntos de referencia o placas de montaje no mecanizados. Esto simula exactamente cómo se asienta el molde dentro de la prensa de inyección.
El análisis de la desviación constituye el núcleo del proceso de mapeo del desgaste. El software genera un vívido mapa de colores topológicos en 3D. Esta herramienta visual hace que los datos metrológicos complejos sean comprensibles al instante.
Verde: Las áreas coloreadas en verde se encuentran perfectamente dentro de su banda de tolerancia designada. La geometría coincide con el archivo CAD.
Rojo/Amarillo: Los colores cálidos indican una desviación positiva en el lugar donde se agregó el material. En un molde, esto generalmente significa acumulación de polímero, desprendimiento de gases u óxido.
Azul: los colores fríos representan una desviación negativa en la que se perdió material. Esto resalta el desgaste crítico de la herramienta, la erosión abrasiva o el daño por impacto.
Finalmente, debe traducir estos datos visuales en informes procesables. Puede exportar secciones transversales 2D específicas para examinar ángulos de desmoldeo. Puede extraer medidas GD&T precisas para dimensiones de compuerta críticas. Es vital realizar un seguimiento de estos datos de tendencias de desgaste en múltiples corridas de producción. Determina con precisión cuándo el molde necesita mantenimiento proactivo. Los datos le indican si programar soldadura láser localizada, pulido de superficies o reemplazo total de la cavidad.
Por qué un escáner 3D láser azul portátil inteligente es el estándar de metrología
No todas las tecnologías de escaneo 3D funcionan bien en acero para herramientas. Los sistemas de iluminación estructurados más antiguos tienen grandes dificultades con las superficies altamente reflectantes. El acero para herramientas mecanizado P20 o H13 dispersa los patrones de luz estándar. Para solucionar este problema, los operadores suelen aplicar aerosoles reveladores opacantes. Estos aerosoles introducen un defecto fatal en los moldes de precisión. Añaden capas microscópicas de espesor a la superficie. Un spray de tiza típico añade de 5 a 15 micrones de material artificial. Esto invalida inmediatamente sus mediciones de metrología a nivel de micras.
El hardware moderno resuelve este desafío óptico de forma nativa. Un escáner 3D láser azul portátil inteligente utiliza una longitud de onda mucho más corta. La luz azul minimiza en gran medida el ruido moteado. El láser de alta intensidad corta reflejos brillantes y acabados superficiales oscuros. No es necesario aplicar aerosoles reveladores degradantes. El escáner captura la superficie de acero en bruto y prístina exactamente tal como existe.
La portabilidad transforma completamente el entorno de inspección. Los sistemas portátiles permiten a los técnicos mapear el desgaste directamente en el taller. Los entornos de las fábricas son notoriamente duros. Las prensas de inyección provocan fuertes vibraciones en el suelo. Las temperaturas fluctúan drásticamente cerca de los sistemas de refrigeración. Los escáneres portátiles contrarrestan esto mediante referencias dinámicas. Se aplican pequeños objetivos de seguimiento óptico a la base del molde. El escáner calcula constantemente su posición con respecto a estos objetivos. Si pasa una carretilla elevadora y sacude el suelo, el escáner lo compensa automáticamente. Los datos permanecen perfectamente bloqueados y precisos.
La velocidad de procesamiento de datos define el verdadero valor del escaneo portátil. La metrología tradicional requiere una tediosa planificación logística. Mover un bloque de herramientas de 5000 libras a un laboratorio de metrología con temperatura controlada es una pérdida de horas. Los escáneres portátiles eliminan este transporte por completo. Lleva el escáner hasta la prensa, captura los datos y genera el mapa de color. Usted toma decisiones de mantenimiento en minutos en lugar de días.
Criterios de evaluación básicos para escáneres de herramientas de alta resolución
La evaluación del hardware de escaneo requiere comprender la distinción entre resolución y precisión volumétrica. La precisión volumétrica garantiza que las macrodimensiones generales del bloque de herramientas sean correctas en toda su longitud. Sin embargo, la resolución dicta la capacidad del escáner para capturar microcaracterísticas. Los moldes contienen bordes extremadamente afilados, microtexturas sutiles y respiraderos de refrigeración intrincados. Si su escáner carece de resolución, estas esquinas afiladas aparecerán redondeadas en los datos. invertir en un Es obligatorio Garantiza que pueda inspeccionar con precisión radios estrechos, líneas de separación y geometrías de compuertas delicadas. escáner láser 3D de alta resolución .
El hardware es tan útil como su ecosistema de software. Debe evaluar la interoperabilidad cuidadosamente. Compruebe si el escáner exporta formatos de malla estándar como STL o PLY. Asegúrese de que se integre de forma nativa con las plataformas de software de inspección estándar de la industria. Algunos fabricantes intentan encerrarlo en un ecosistema de software propietario. Esto limita su capacidad para compartir datos con fabricantes de herramientas externos. Los sistemas de arquitectura abierta proporcionan una flexibilidad mucho mejor a largo plazo.
La velocidad de procesamiento de datos afecta en gran medida la eficiencia del flujo de trabajo diario. Evalúe las capacidades de procesamiento integradas del hardware antes de comprarlo. Un moderno escáner 3D láser azul portátil inteligente realiza cálculos de generación de malla internamente. Procesa la nube de puntos en tiempo real. Esto reduce en gran medida la carga computacional de su computadora portátil conectada. El circuito de inspección se acelera drásticamente. Sus técnicos de calidad dedican más tiempo a analizar el desgaste y menos tiempo a esperar las barras de progreso.
Métricas de evaluación esenciales
Métrica de evaluación
Especificación de destino
Por qué es importante para los mohos
Fuente láser
Láser azul (Clase 2M o similar)
Elimina la necesidad de aplicar aerosoles para agregar espesor al acero P20.
Resolución de malla
0,02 mm a 0,05 mm
Capta líneas de separación nítidas sin suavizar bordes cruciales.
Precisión volumétrica
Menos de 0,05 mm por metro
Evita la desviación dimensional en bloques de herramientas grandes con múltiples cavidades.
Salida de software
Formatos abiertos (STL, PLY, OBJ)
Garantiza compatibilidad con Geomagic, PolyWorks o CAD nativo.
Realidades de la implementación: riesgos y limitaciones operativas
A pesar de sus ventajas, el escaneo 3D sigue siendo una tecnología estrictamente óptica. Sufre limitaciones inherentes en la línea de visión. El láser y las cámaras de seguimiento deben "ver" físicamente la geometría para mapearla. Las cavidades profundas y estrechas plantean un desafío importante. Los canales de enfriamiento conformados o los cortes severos desaparecerán de los datos de escaneo. Cuando el ángulo se vuelve demasiado pronunciado, el láser no puede regresar al sensor. Para solucionar este problema, los técnicos suelen utilizar compuestos de fundición. Se vierte resina en el agujero ciego, se cura, se extrae el molde y, en su lugar, se escanea el tapón físico.
La curva de aprendizaje del software toma por sorpresa a muchos equipos de ingeniería. Operar el escáner físico es muy intuitivo. La mayoría de los técnicos dominan la captura de datos en unas pocas horas. Sin embargo, la inspección avanzada de malla a CAD es compleja. Establecer alineaciones de datos adecuadas requiere un profundo conocimiento de metrología. Automatizar el flujo de trabajo con macrorutinas requiere mucha práctica. Debe invertir en capacitación dedicada al software de inspección para aprovechar el valor total del hardware.
El mantenimiento de equipos es otra realidad crítica de la implementación. Los entornos del taller exponen las ópticas sensibles al polvo, el aceite y los impactos. Los escáneres requieren rutinas de calibración regulares y rigurosas para mantener su precisión certificada. El proceso de calibración suele tardar sólo un minuto utilizando un tablero de artefactos proporcionado. Además, los operadores deben aplicar los objetivos ópticos con cuidado. Colocar un objetivo directamente sobre una línea de separación crítica oscurece esa geometría del escaneo. La colocación adecuada del objetivo requiere una planificación cuidadosa antes de apretar el gatillo.
Conclusión
La transición al escaneo 3D para la inspección de moldes hace que el mantenimiento pase de ser un juego de adivinanzas reactivo a un proceso predecible basado en datos. Al analizar mapas de desviación codificados por colores, su equipo puede detectar el desgaste microscópico antes de que cause defectos de producción importantes. Elimina los puntos ciegos y reduce drásticamente el tiempo de inactividad de la prensa.
Al definir su lógica de preselección, priorice estrictamente la tecnología láser azul para el acero para herramientas reflectante. Exija una alta resolución de malla para capturar líneas de separación y puertas delicadas. Además, solicite demostraciones de software en vivo utilizando sus propios modelos CAD complejos. Nunca confíe únicamente en las piezas de prueba perfectamente preparadas del fabricante.
El siguiente paso inmediato es solicitar una prueba de concepto (POC) a los fabricantes de escáneres. Pídales que escaneen uno de sus moldes desgastados directamente en su taller. Esto valida sus afirmaciones de precisión, capacidades de manejo de superficies y velocidad de flujo de trabajo bajo sus condiciones ambientales específicas antes de comprometerse con una compra.
Preguntas frecuentes
P: ¿Puede un escáner 3D medir nervaduras profundas y agujeros ciegos en un molde?
R: Sólo hasta una determinada relación de profundidad a ancho. Debido a que el escaneo láser requiere una línea de visión clara desde las cámaras hasta la línea láser, las características muy profundas o estrechas pueden experimentar pérdida de datos y requerir métodos de sondeo alternativos.
P: ¿Necesito aplicar spray de escaneo a los moldes de inyección?
R: Generalmente no, si utiliza un escáner láser azul moderno. Los sistemas de luz estructurada o de láser rojo más antiguos a menudo requieren rociado para controlar la reflectividad, lo que introduce desviaciones dimensionales inaceptables (normalmente se añaden entre 5 y 15 micrones de espesor).
P: ¿Qué precisión tienen los escáneres láser portátiles en comparación con las CMM tradicionales?
R: Si bien las CMM fijas siguen siendo el estándar de oro para una precisión absoluta (a menudo inferior a 5 micrones), los escáneres láser portátiles industriales suelen alcanzar precisiones de entre 0,02 mm y 0,04 mm, lo que es más que suficiente para mapear el desgaste de herramientas estándar y al mismo tiempo ofrece una velocidad y portabilidad muy superiores.
Un proveedor de soluciones de escáner 3D profesional